Fusing y moldeado de vidrio en horno: compatibilidad, ciclos de cocción y acabado
Apuntes de taller sobre cómo se comporta el vidrio plano cuando se corta, se apila y se lleva al horno, y sobre lo que ocurre cuando el programa se acelera.
01
Compatibilidad: dos vidrios que se ven parecidos no siempre funcionan juntos
Todo lo demás depende de esto. Cuando dos vidrios se funden y después se enfrían, cada uno se contrae a su ritmo. Si esos ritmos no coinciden, la unión queda con tensión permanente: la pieza sale entera del horno y se agrieta días o semanas después, muchas veces por una línea limpia que sigue el contorno del contacto. Ese ritmo se describe con el coeficiente de dilatación, abreviado COE, y los vidrios de fusing se venden agrupados por familias compatibles, habitualmente en torno a COE 90 y COE 96.
La cifra es una etiqueta comercial más que una medida exacta. Dos vidrios del mismo COE pero de fabricantes distintos pueden no llevarse bien, porque la compatibilidad real depende también de la viscosidad y de la composición. Por eso conviene trabajar dentro de una sola familia y probar cualquier vidrio de procedencia dudosa antes de incorporarlo a una pieza que cueste horas de montaje.
El vidrio de ventana, el llamado float, forma una familia aparte. Puede fusionarse consigo mismo con buenos resultados, pero no con vidrio de arte, y además tiene una cara que estuvo en contacto con estaño durante la fabricación y que reacciona de forma distinta a los esmaltes y a las láminas metálicas.
Antes de mezclar vidrios de distinta procedencia
- Comprobar que todos los materiales pertenecen a la misma familia declarada por el fabricante.
- Guardar los restos etiquetados; un recorte sin identificar deja de ser útil en cuanto se olvida su origen.
- Hacer una tira de prueba: tiras finas de cada vidrio alternadas sobre una base clara, fundidas en un ciclo normal.
- Observar la tira entre dos filtros polarizados cruzados: un halo claro alrededor de la unión indica tensión.
- Tratar como incompatibles los esmaltes, fritas y láminas cuyo comportamiento no se haya comprobado en esa misma base.
- No mezclar vidrio de ventana con vidrio de arte, aunque las cifras que aparezcan en la etiqueta se parezcan.
02
Corte, limpieza y montaje sobre la placa
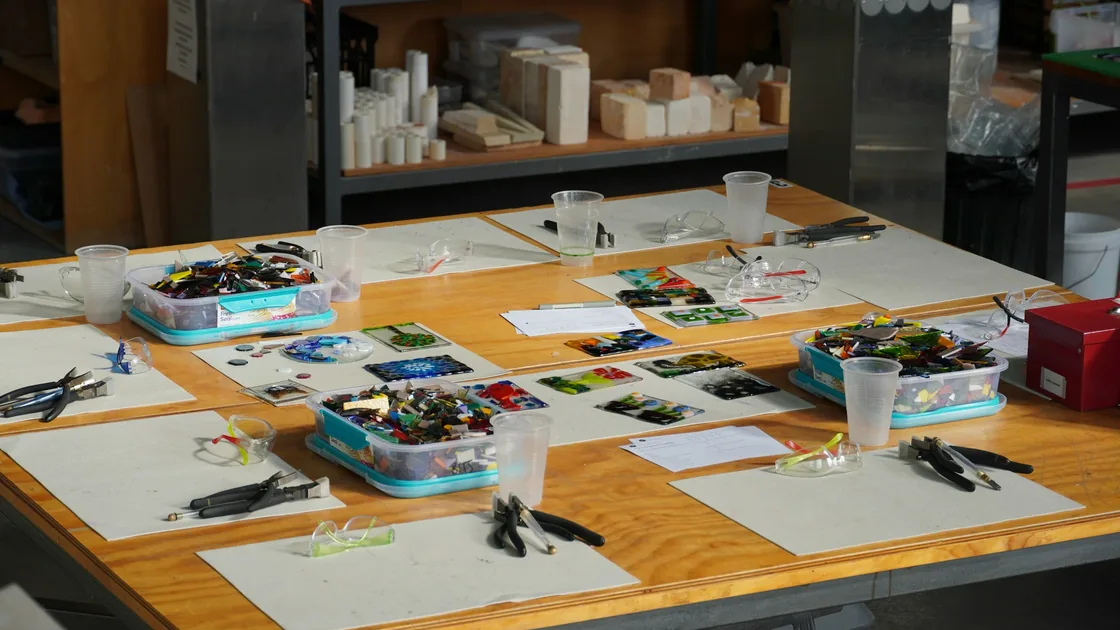
El corte de vidrio plano es un trabajo de precisión pero no de fuerza. La ruedecilla marca una línea continua y regular sobre la cara superior, con presión constante y sin repasar; volver sobre un corte estropea la rueda y deja una fractura sucia. La separación se hace inmediatamente después, con las manos o con tenazas de corte, aprovechando que la línea aún está fresca. En curvas cerradas se avanza por tramos, retirando material poco a poco, en lugar de intentar un único recorrido.
Lo que ocurre después importa tanto como el corte. Cualquier resto que quede entre dos capas se cuece dentro de la pieza: el polvo de corte se convierte en un velo mate, las huellas dejan sombras y una fibra del trapo se queda marcada para siempre. Conviene lavar los recortes, secarlos bien y repasarlos con alcohol antes del montaje, manipulándolos después por los cantos.
El montaje se hace ya sobre la placa que va a entrar en el horno, porque mover una composición terminada casi siempre la descoloca. Las piezas se colocan juntas, sin dejar huecos innecesarios entre ellas: el aire atrapado entre capas es el origen más frecuente de burbujas. Si el diseño lleva superposiciones, es mejor que los bordes superiores queden un poco retirados respecto a los inferiores, para que el vidrio caiga hacia dentro al ablandarse.
03
Separadores y moldes cerámicos
El vidrio caliente se pega a todo lo que toca. Entre la pieza y la placa refractaria siempre hay una capa separadora, y de su estado depende que la parte inferior salga lisa o con marcas que después haya que esmerilar.
Las dos opciones habituales son el papel de fibra cerámica y la imprimación de alúmina y caolín. El papel es cómodo, deja una textura mate muy reconocible y se consume con el uso; conviene quemarlo con buena ventilación la primera vez, porque libera el aglutinante orgánico. La imprimación se aplica sobre la placa fría en varias manos finas y cruzadas, se deja secar por completo y forma una película que aguanta unas cuantas cocciones antes de perder eficacia. Cuando empieza a desprenderse en escamas, toca retirarla entera y volver a empezar.
Los moldes cerámicos para moldeado siguen la misma lógica, con dos diferencias. La primera es que cualquier irregularidad de la superficie se copia fielmente en el vidrio. La segunda es que necesitan salida de aire: si el molde es cerrado y no tiene orificios de venteo, el aire que queda debajo se expande y levanta la pieza por el centro. Un molde nuevo se cuece una vez en vacío antes de usarlo, para eliminar humedad y restos de fabricación.
Rutina de preparación de placas y moldes
- Revisar la superficie a contraluz y retirar restos de vidrio o de imprimación vieja.
- Aplicar la imprimación en capas finas alternando la dirección de la brocha.
- Secar completamente antes de cargar; la humedad atrapada se convierte en vapor y en burbujas.
- Comprobar que los orificios de venteo del molde están abiertos y limpios.
- Anotar cuántas cocciones lleva cada placa desde la última imprimación.
04
El programa del horno, tramo a tramo
Un ciclo de fusing no es una temperatura, es una secuencia. Cada tramo resuelve un problema distinto y saltarse uno se paga en el resultado, casi siempre en forma de burbujas o de roturas.
Subida inicial
Mientras el vidrio está rígido, cualquier diferencia de temperatura entre el centro y el borde genera tensión. Por eso la primera parte de la subida es lenta, y lo es más cuanto más gruesa o más grande sea la pieza. Las piezas de varias capas o con partes muy dispares de espesor agradecen una subida moderada hasta pasar la zona crítica en torno a los 540 °C.
Mantenimiento intermedio
Antes de llegar al pico hay una parada útil en la franja aproximada de 620 a 680 °C. El vidrio ya está blando, pero todavía es lo bastante viscoso como para dejar escapar el aire que queda entre capas. Una espera de veinte o treinta minutos ahí evita la mayoría de las burbujas grandes.
Pico y enfriado rápido
La subida hasta la temperatura de trabajo se hace deprisa, para no prolongar la exposición al calor y no favorecer la desvitrificación. Una vez alcanzado el efecto buscado, se baja rápidamente hasta la zona de recocido: prolongar el rojo no mejora nada y sí apaga el brillo de la superficie.
Recocido
Es el tramo que decide si la pieza dura. Se mantiene la temperatura en torno a los 510 o 520 °C el tiempo suficiente para que el interior y la superficie se igualen, y después se desciende de forma controlada hasta los 370 °C aproximadamente. A partir de ahí el enfriamiento puede ser más libre, pero abrir el horno antes de tiempo por curiosidad es una de las formas más eficaces de romper una pieza terminada. Las cifras concretas dependen del vidrio, del espesor y del horno: cada equipo tiene su propia desviación entre lo que marca la sonda y lo que ocurre sobre la placa, y solo se conoce cociendo.
05
Inclusiones: láminas metálicas, fritas y polvos
Meter algo entre dos capas de vidrio cambia el trabajo por completo, porque ese material queda encerrado y sigue reaccionando durante toda la cocción. Las láminas finas de plata y de oro son las inclusiones clásicas: se colocan sobre la capa inferior, se cubren y, según la composición del vidrio, pueden mantener su color metálico o virar hacia tonos cálidos y sombras irregulares. Los vidrios con contenido de azufre o de cobre son especialmente propensos a esas reacciones, que pueden buscarse a propósito.
Las fritas son vidrio triturado del mismo COE, clasificado por tamaño de grano. Las gruesas conservan su forma y dejan relieve; las medias se funden en manchas de contorno suave; los polvos se comportan casi como un color plano y son los que más fácilmente atrapan aire si se aplican en capa espesa. Conviene aplicarlos en capas finas y aceptar que el resultado final siempre se ve más claro o más apagado que el montaje en frío.
Toda inclusión añade volumen y aire al conjunto. Cuanto más material suelto haya entre las capas, más justificada está la parada intermedia y más lenta debe ser la aproximación al pico.
06
Fusión parcial y fusión completa: qué cambia en la pieza
La diferencia entre una fusión parcial y una completa es solo de temperatura, pero el resultado es otro objeto. En la fusión parcial, las piezas se pegan entre sí conservando su contorno y su relieve: se distingue cada recorte, los cantos se redondean apenas y la superficie mantiene un ligero volumen. Es el efecto adecuado cuando el dibujo depende de las formas y no interesa que se mezclen.
En la fusión completa el conjunto se convierte en una sola masa de superficie continua. Aquí aparece un comportamiento que sorprende al principio: el vidrio tiende a estabilizarse en torno a seis milímetros de espesor. Una pieza de una sola capa se encoge y engorda por los bordes; una pieza de dos capas de tres milímetros se queda prácticamente en su sitio; una de tres capas se extiende hacia fuera. Contar con eso al dibujar evita sorpresas de dos o tres milímetros en el contorno final.
Entre ambos extremos hay una zona intermedia en la que los cantos se redondean del todo pero el relieve todavía se aprecia. Es un ajuste fino de veinte o treinta grados y merece la pena tener anotado el valor exacto que da buen resultado en el horno propio.
07
Moldeado: bajar la pieza al molde sin marcarla
El moldeado se hace en una segunda cocción, con la pieza ya fundida y recocida. La temperatura es bastante más baja que la de fusión, habitualmente entre 620 y 700 °C, y el vidrio no llega a fluir: simplemente se ablanda lo justo para adaptarse a la forma por su propio peso.
Es un proceso lento por naturaleza. Forzarlo con más temperatura produce marcas de la textura del molde en el reverso, adelgazamiento de las paredes y pérdida del brillo superficial. Es preferible mantener una temperatura moderada durante más tiempo y comprobar visualmente el descenso si el horno lo permite, en lugar de subir veinte grados para acabar antes.
La colocación también cuenta. La pieza debe quedar centrada sobre el molde, sin apoyos parciales que la hagan bajar torcida, y el molde debe estar limpio y separado como cualquier otra superficie. Si el diseño tiene un borde marcado, conviene recordar que el canto superior va a quedar más fino después del descenso.
Señales de que el moldeado ha ido demasiado lejos
- El reverso reproduce la textura del molde en lugar de quedar liso.
- Las paredes se han adelgazado y el fondo ha engordado.
- La superficie ha perdido brillo y aparece un velo mate uniforme.
- Han aparecido pliegues o arrugas en las zonas de mayor curvatura.
- El borde superior se ha ondulado o ha perdido su línea original.
08
Defectos habituales y de dónde vienen
Casi todos los problemas de una pieza terminada se pueden leer hacia atrás. La forma, la posición y el momento en que aparece un defecto señalan con bastante claridad el tramo del proceso que falló, y esa lectura es más útil que cambiar el programa entero a ciegas.
Burbujas
- Burbujas grandes y centradas entre capas: aire encerrado por una subida demasiado rápida en la franja intermedia o por falta de parada.
- Burbujas alineadas siguiendo un contorno: hueco entre dos recortes que no llegaban a tocarse.
- Burbujas contra la placa: separador húmedo, papel arrugado o superficie irregular.
- Cúpula elevada en el moldeado: molde sin orificios de venteo o con los orificios obstruidos.
Velo mate y agujas en la superficie
- Desvitrificación: cristales que se forman cuando el vidrio pasa demasiado tiempo en la franja alta, a veces con aspecto de finas agujas o de escarcha.
- Se agrava con superficies sucias, con restos de grasa y con el vidrio que ya ha pasado por varias cocciones.
- Se combate acortando la estancia en el pico, limpiando bien antes de cocer y, cuando hace falta, con productos específicos antidesvitrificación.
Roturas y grietas
- Grieta durante la subida, con bordes que encajan perfectamente: choque térmico por calentar demasiado deprisa.
- Rotura al abrir el horno o poco después: enfriamiento final demasiado rápido o recocido insuficiente.
- Grieta que aparece días más tarde siguiendo la línea de unión entre dos colores: incompatibilidad entre vidrios.
- Grieta desde un punto concreto del borde: microfisura de corte que nunca llegó a esmerilarse.
09
Esmerilado del canto y seguridad en el taller
Una pieza fundida rara vez sale con el canto definitivo. Los bordes pueden quedar vivos, con rebabas o con pequeños desconchados, y el esmerilado los deja seguros al tacto. El trabajo se hace siempre con abrasivo de diamante y refrigeración por agua, subiendo de grano grueso a fino, y sin insistir en un mismo punto para no calentar el vidrio localmente. Si después del esmerilado interesa recuperar el brillo, hay que contar con una cocción corta adicional, con su propio recocido.
Lo que nunca debe hacerse es esmerilar en seco. El polvo fino de vidrio y de abrasivo es respirable y no tiene ninguna utilidad en el aire del taller. El agua no es una comodidad, es la medida de protección principal.
Costumbres que conviene mantener
- Gafas de protección durante el corte, la separación y todo el esmerilado.
- Esmerilado siempre con agua, con el depósito limpio y el agua cambiada con frecuencia.
- Mascarilla adecuada al manipular polvos y fritas finas, y superficies limpiadas en húmedo, nunca sopladas.
- Guantes resistentes al corte para mover placas y recortes grandes.
- Protección ocular frente al calor y guantes térmicos si se abre el horno durante el ciclo.
- Ventilación en la primera quema del papel cerámico y al usar productos de superficie.
- Suelo y banco despejados: casi todos los cortes se producen recogiendo, no cortando.
10
Qué se publica en Dikonto
Dikonto es un proyecto informativo dedicado al fusing y al moldeado de vidrio en horno. Los textos se escriben y se revisan aquí, y se organizan como apuntes de taller: explicaciones de proceso, criterios de decisión y listas de comprobación pensadas para consultarse antes de cargar el horno o al analizar una pieza que no ha salido como se esperaba.
Las temperaturas y los tiempos que aparecen en los textos son orientativos. Sirven para entender qué ocurre en cada tramo del ciclo, no para copiarse sin más: el tipo de vidrio, el espesor, el tamaño de la pieza y las particularidades de cada horno modifican los valores concretos.
El sitio no vende materiales ni presta servicios, y tampoco incluye publicidad. Todo el contenido está disponible de la misma forma para cualquier visitante, sin registro y sin condiciones.
11
Contacto
Si detectas un error, quieres matizar algo de lo publicado o proponer un tema relacionado con el trabajo del vidrio en horno, puedes escribir por correo electrónico. Es la única vía de contacto del proyecto y los mensajes se leen y responden cuando es posible.
Dikonto